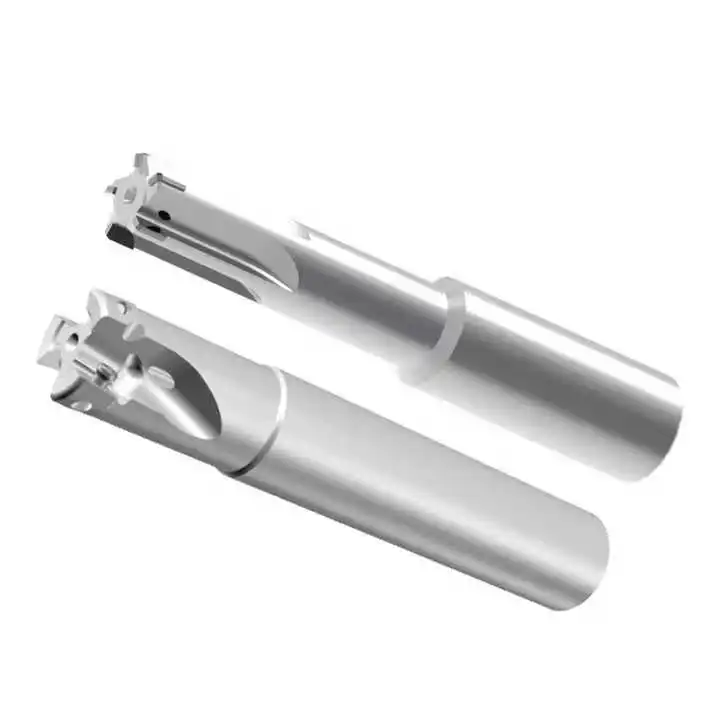
Precision Reaming Tools for CNC Hole Finishing
যন্ত্র এবং ধাতব শিল্পে, নির্ভুলতা সর্বাপেক্ষা গুরুত্বপূর্ণ। সঠিক গর্তের মাত্রা, মসৃণ পৃষ্ঠের সমাপ্তি এবং বর্ধিত টুল লাইফ অর্জন করা মূলত বিশেষ কাটিং টুলের উপর নির্ভর করে।রিমিং টুলসএকটি গুরুত্বপূর্ণ ভূমিকা পালন করে, কারণ তারা অত্যন্ত ছোট সহনশীলতার সাথে ছিদ্র করতে পারে, যা তাদের গর্ত শেষ করার জন্য বিশেষভাবে উপযুক্ত করে তোলে। ড্রিলিং এর বিপরীতে, রিমিং হল একটি নির্ভুল যন্ত্র প্রক্রিয়া যা সুনির্দিষ্ট ব্যাস এবং একটি খুব মসৃণ পৃষ্ঠ ফিনিস অর্জনের জন্য প্রাক-ড্রিল করা বা উদাস গর্তগুলিকে আরও পরিমার্জিত করে। WDF, চীনে একটি পেশাদার কাটিয়া সরঞ্জাম প্রস্তুতকারক হিসাবে, ব্যাপক অভিজ্ঞতা রয়েছে এবং আমাদের পণ্যগুলি জাতীয়ভাবে প্রত্যয়িত; আপনি আত্মবিশ্বাসের সাথে কিনতে পারেন!
রিমিং টুলস কত উপাদান অপসারণ করা উচিত?
রিমিংয়ের সময় অবশিষ্ট উপাদানের পরিমাণ অত্যন্ত গুরুত্বপূর্ণ। ভাল ফলাফলের জন্য, ব্যাসের উপাদান ভাতা 0.1 মিমি থেকে 0.4 মিমি রেখে দিন। যখন রিমিং টুলটি কাজ করে, তখন এটি এবং গর্তের দেয়ালের মধ্যে ফাঁক খুব বেশি সরু হতে পারে না। এই ক্ষেত্রে, এটি আসলে "কামড়" নয়, বরং ঘষা এবং পিষে, যার ফলে রিমার নিজেই অত্যন্ত তীক্ষ্ণ হয়ে ওঠে এবং গর্তের প্রাচীর রুক্ষ এবং অমসৃণ হয়ে যায়। বিপরীতভাবে, যদি ব্যবধানটি খুব বেশি হয়, তবে রিমিং টুলগুলিকে অত্যধিক শক্তি প্রয়োগ করতে হবে, এবং যদি কাটার চাপ খুব বেশি হয় তবে এটি ভেঙে যেতে পারে এবং গর্তটি আঁকাবাঁকা এবং অসম হবে। অতএব, উপযুক্ত ফাঁকের আকার কাটা হচ্ছে উপাদান এবং গর্ত আকারের উপর নির্ভর করে
সর্বোত্তম রিমিং গতি এবং ফিড হার কি?
একটি ভাল গর্ত পৃষ্ঠ ফিনিস অর্জন করতে, রিমিং গতি সাধারণত একই উপাদানের জন্য ড্রিলিং গতির 1/2 থেকে 2/3 হয়। উদাহরণস্বরূপ, কম কার্বন ইস্পাত মেশিন করার সময়, একটি সাধারণভাবে ব্যবহৃত গতি 10-20 SFM হয়। ফিডের হার অবশ্যই ইতিবাচক এবং অবিচ্ছিন্ন হতে হবে, সাধারণত একই আকারের ড্রিল বিটের ফিড রেট থেকে 2 থেকে 3 গুণ বেশি। একটি উচ্চ ফিড রেট রিমিং টুলগুলিকে ওয়ার্কপিসের মধ্য দিয়ে নিজেকে "টানতে" সাহায্য করে, যার ফলে পৃষ্ঠটি আরও ভাল ফিনিশ হয়। একটি পেকিং ফিড বাঞ্ছনীয় নয় কারণ এটি সহজেই বকবক করে এবং গর্তের পৃষ্ঠের সমাপ্তি হ্রাস করে। সর্বদা সবচেয়ে সঠিক তথ্য পেতে টুল প্রস্তুতকারকের স্পেসিফিকেশন পড়ুন।


- View as

সর্পিল বাঁশি রিমার
WDF-এর স্পাইরাল ফ্লুট রিমারগুলি গবেষণা ও উন্নয়ন, উৎপাদন এবং বিক্রয়ে বিশেষজ্ঞ একটি উচ্চ প্রযুক্তির চীন প্রস্তুতকারক দ্বারা উত্পাদিত হয়। নির্ভুল টুলিংয়ের এক দশকেরও বেশি অভিজ্ঞতার সাথে, আমাদের কারখানা-স্তরের ক্ষমতাগুলি আমাদের কাস্টমাইজড সমাধানগুলি সরবরাহ করতে দেয় যা দ্রুত, আরও সঠিক হোলমেকিং সক্ষম করে। স্বয়ংচালিত, মহাকাশ, এবং নির্ভুল যন্ত্রপাতি শিল্পে গ্রাহকদের দ্বারা বিশ্বস্ত, WDF উচ্চ-মানের, দক্ষ মেশিনিং সরঞ্জামগুলির জন্য একটি নির্ভরযোগ্য সরবরাহকারী।

স্ট্রেইট ফ্লুট রিমার
ডাব্লুডিএফ থেকে স্ট্রেইট ফ্লুট রিমারগুলি সিএনসি টুলিংয়ে বিশেষজ্ঞ একটি শীর্ষস্থানীয় চীন প্রস্তুতকারক দ্বারা উত্পাদিত হয়। বছরের অভিজ্ঞতার সাথে, আমাদের কারখানা-স্তরের ক্ষমতা এবং পেশাদার দল উদ্ভাবনী প্রযুক্তি এবং উচ্চতর গুণমান নিশ্চিত করে। একজন বিশ্বস্ত সরবরাহকারী হিসেবে, WDF ক্রমাগত টুলের নির্ভুলতা এবং কর্মক্ষমতা উন্নত করে, বিভিন্ন গ্রাহকের চাহিদা মেটাতে উচ্চ-মানের সমাধান এবং চমৎকার সেবা প্রদান করে।
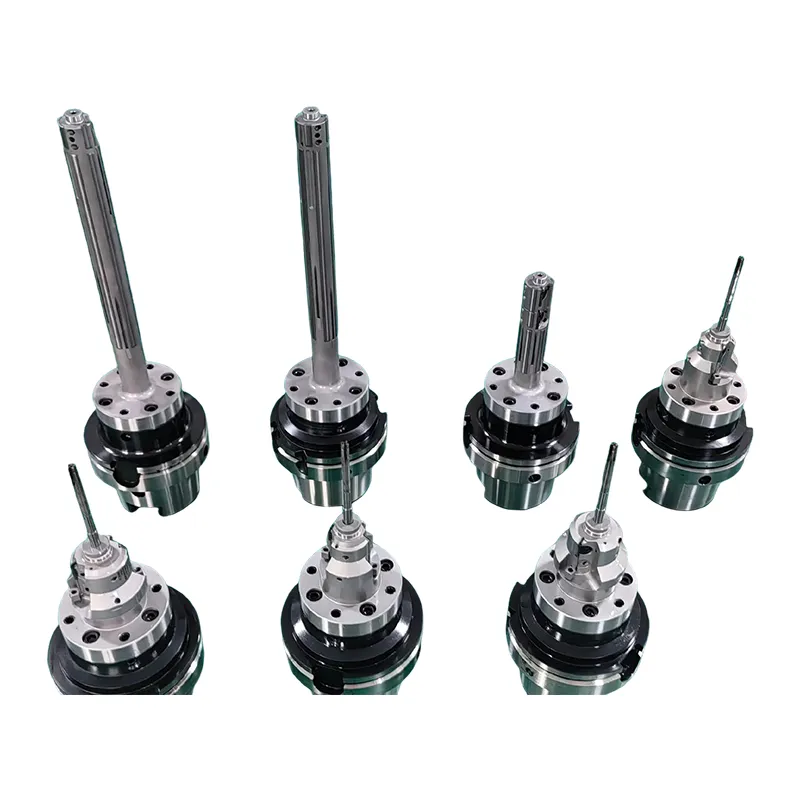
পিসিডি গাইড বার রিমার
একটি শীর্ষস্থানীয় চীন প্রস্তুতকারক এবং সরবরাহকারী, Wangdefu এর PCD গাইড বার রিমার একটি অতি-হার্ড পলিক্রিস্টালাইন ডায়মন্ড কাটিং প্রান্তকে একটি নির্ভুল ডায়মন্ড গাইড বারের সাথে একত্রিত করে, যা IT5-IT6 সহনশীলতা এবং Ra0.1-0.4μm এর আয়নার মতো পৃষ্ঠের ফিনিস অর্জন করে। বিশেষভাবে বড়-ব্যাস, অ লৌহঘটিত ধাতু এবং যৌগিক পদার্থের দীর্ঘ ওভারহ্যাংগ গর্ত মেশিন করার জন্য ডিজাইন করা হয়েছে, এটি সামঞ্জস্যপূর্ণ নির্ভুলতা, বুর-মুক্ত পৃষ্ঠ এবং উচ্চ থ্রুপুট দক্ষতা প্রদান করে।
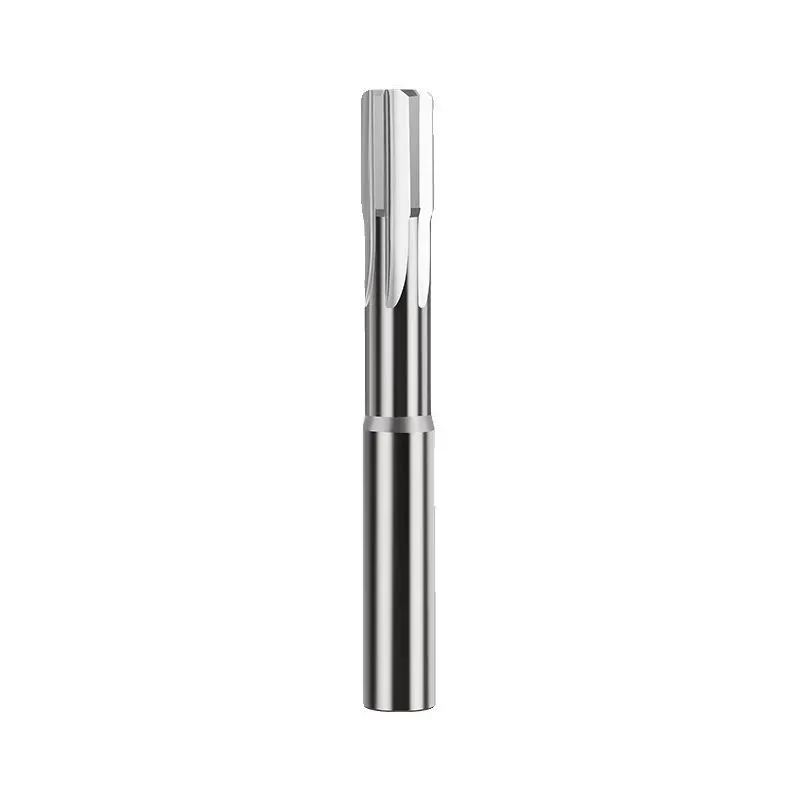
উচ্চ কর্মক্ষমতা ধাতু-সিরামিক reamers
Wangdefu থেকে উচ্চ-পারফরম্যান্স মেটাল-সিরামিক রিমারগুলি নির্ভুল গর্ত সমাপ্তির জন্য ধাতব বলিষ্ঠতার সাথে সিরামিক পরিধান প্রতিরোধকে একত্রিত করে। ফ্যাক্টরি-স্তরের উৎপাদন সহ একটি বিশ্বস্ত চীন প্রস্তুতকারক এবং সরবরাহকারী হিসাবে, এই রিমারগুলি IT6–IT7 সহনশীলতা এবং কার্বন স্টিল, স্টেইনলেস স্টিল, মোল্ড স্টিল, টাইটানিয়াম এবং আরও অনেক কিছুতে Ra0.2–0.6μm পৃষ্ঠের ফিনিস অর্জন করে। স্বয়ংচালিত, মহাকাশ, এবং ছাঁচ তৈরির জন্য আদর্শ, ওয়াংডেফু সর্বোচ্চ মানের মান নিশ্চিত করার সাথে সাথে সময় বাঁচাতে "গ্রাইন্ডিংয়ের পরিবর্তে রিমিং" সক্ষম করে।
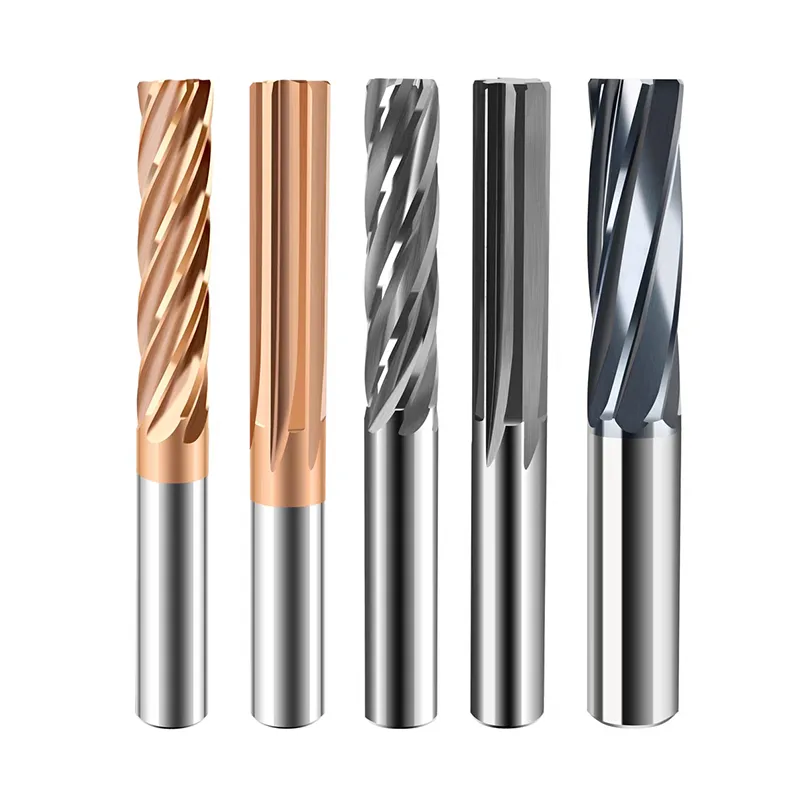
কার্বাইড হাই-পারফরমেন্স রিমার
ওয়াংডেফু থেকে কার্বাইড হাই-পারফরমেন্স রিমাররা স্বয়ংচালিত, মহাকাশ, এবং উচ্চ প্রযুক্তির শিল্পের জন্য সুনির্দিষ্ট গর্ত মেশিনিং প্রদান করে। একটি নির্ভরযোগ্য চীন প্রস্তুতকারক এবং সম্পূর্ণ উত্পাদন ক্ষমতা সহ কারখানা হিসাবে, আমরা টেকসই, সঠিক, এবং মসৃণ-কাটিং রিমার সরবরাহ করি। প্রকৌশলী এবং প্রস্তুতকারকদের বিশ্বস্ত সরবরাহকারী, ওয়াংডেফু কার্বন স্টিল, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম এবং টাইটানিয়াম অ্যালয় সহ বিভিন্ন উপকরণ জুড়ে ধারাবাহিক সহনশীলতা, উন্নত দক্ষতা এবং কম উৎপাদন ঝুঁকি নিশ্চিত করে।
চীনে একটি নির্ভরযোগ্য রিমিং টুলস প্রস্তুতকারক এবং সরবরাহকারী হিসাবে, আমাদের নিজস্ব কারখানা রয়েছে৷ আপনি উচ্চ মানের CNC পণ্য কিনতে চান, আমাদের সাথে যোগাযোগ করুন.